Artykuł sponsorowany
Jak rodzaj elementu stalowego przesądza o kolejności cięcia, gięcia i spawania
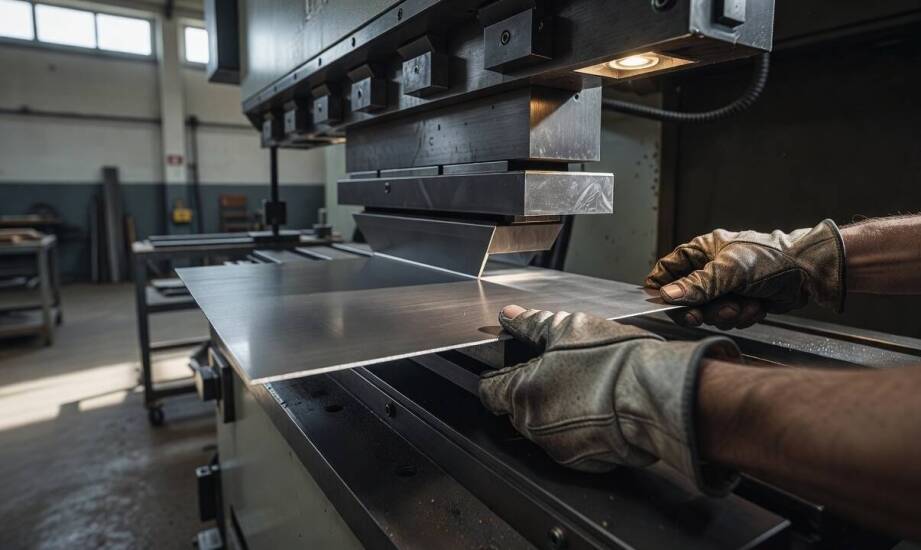
Ten sam arkusz stali o grubości dwóch milimetrów po innej kolejności operacji staje się nośną belką regału magazynowego lub ozdobnym panelem ekspozytora sklepowego. Kiedy proces rozpoczyna się od cięcia laserem na wąskie pasy, a następnie przechodzi do gięcia na prasie krawędziowej i precyzyjnego spawania, powstaje element zdolny przenieść obciążenia rzędu kilkuset kilogramów, pod warunkiem odpowiedniego zaprojektowania przekroju i doboru gatunku surowca. Kiedy ten sam arkusz poddaje się gięciu na większe powierzchnie, a cięcie ogranicza do niezbędnych otworów montażowych, uzyskuje się lekką osłonę boczną regału. Różnica wynika bezpośrednio z zaplanowanej sekwencji produkcyjnej.
Przeczytaj również: Personalizacja drewnianych komód – jakie opcje dostosowania oferujemy?
Geometria detalu i jego rola w konstrukcji
Geometria konkretnego detalu decyduje o startowym punkcie produkcji. Elementy proste o dużej długości, na przykład słupy regałów, wymagają najpierw pocięcia blachy na pasy o dokładnej szerokości. Dopiero potem następuje gięcie na prasie CNC w celu uzyskania kształtu ceownika. Spawanie pojawia się na samym końcu jako metoda łączenia z poprzeczkami. Detale o złożonych kształtach krzywoliniowych zaczynają się z kolei od wycięcia konturów laserem. Ewentualne gięcie po wcześniejszym spawaniu prowadzi do trwałych zniekształceń. Wiercenie otworów montażowych wykonuje się zazwyczaj po gięciu, co pozwala uniknąć ich deformacji podczas mechanicznego odkształcania blachy.
Przeczytaj również: Wykładziny elastyczne: rodzaje, zalety i zastosowania w mieszkaniach
Funkcja elementu w całej konstrukcji dodatkowo modyfikuje przyjętą kolejność. Elementy nośne przenoszą ciężar towaru, więc wymagają zachowania pełnej wytrzymałości materiału. Spawanie takich części odbywa się z minimalnym dopływem ciepła i w symetrycznej sekwencji kładzenia spoin, żeby zminimalizować niekorzystny skurcz cieplny. Elementy osłonowe tolerują znacznie większą ingerencję w surowiec. Producenci stosują tu gięcie krawędzi dla uzyskania sztywności, a na samym końcu nakładają lakier proszkowy. Elementy ekspozycyjne wymagają precyzyjnego cięcia laserem, które zapewnia czyste krawędzie bez konieczności dodatkowego szlifowania. Spawanie w ich przypadku ogranicza się do minimum lub całkowicie zastępuje nitowaniem.
Skutki błędnej kolejności i planowanie produkcji
Niewłaściwa kolejność poszczególnych operacji powoduje liczne odkształcenia spawalnicze. Problem ten wynika bezpośrednio z nierównomiernego nagrzewania oraz chłodzenia metalu. Skurcz spoiny podczas stygnięcia często zmienia wymiary elementu o kilka milimetrów, co ostatecznie uniemożliwia późniejszy montaż gotowych modułów regału. Dodatkowe zabiegi prostowania lub szlifowania wydłużają cały cykl produkcyjny. Rośnie również ryzyko uszkodzenia gładkiej powierzchni detalu. W masowej produkcji dla sieci handlowych prowadzi to do poważnych opóźnień w kompletacji zamówień.
Precyzyjna obróbka stali wymaga ścisłego połączenia etapu projektowania z późniejszym wykonaniem seryjnym. Inżynierowie ustalają właściwą technologię jeszcze przed ostatecznym zatwierdzeniem rysunku technicznego. W projektach wyposażenia komercyjnego określa się najpierw metodę wykonania detalu. Wybór między cięciem laserem, gięciem na zimno a spawaniem w uchwytach wpływa na dobór odpowiedniego gatunku surowca i pożądaną grubość blachy. W nowoczesnych zakładach przemysłowych, do których należy Mera Metal, spójny ciąg technologiczny obejmuje cięcie, gięcie i spawanie stali aż po ostateczne lakierowanie proszkowe. Ustalenie właściwej kolejności przed kompletacją materiału pozwala skutecznie uniknąć błędów obniżających nośność docelowej konstrukcji.
Ostateczny kształt przyjętej technologii zależy od funkcji elementu, planowanej skali produkcji oraz techniki docelowego montażu u klienta. Elementy nośne zyskują priorytet w postaci wysokiej wytrzymałości oraz minimalizacji naprężeń własnych. Części osłonowe wymagają odpowiedniej sztywności osiąganej przy optymalizacji kosztów wytwarzania. Z kolei detale ekspozycyjne potrzebują maksymalnej precyzji wykończenia i nieskazitelnej estetyki powierzchni po nałożeniu lakieru. Dopasowanie prawidłowej sekwencji operacji do tych parametrów gwarantuje, że gotowe meble stalowe i stelaże w pełni zaspokajają oczekiwania funkcjonalne użytkowników.
Kategorie artykułów
Polecane artykuły

Jak przygotować się do odbioru kontenera na gruz?

Nośność, profil i średnica — co naprawdę przesądza o przydatności opony 42-calowej w ciągniku i kombajnie

Wibromłoty i ich zastosowania: co warto wiedzieć przed wyborem sprzętu
